铝合金属于两性金属,化学活性高,在精雕机、雕铣机、钻攻机高速切削时,很容易出现加工后表面发黑、发灰、黑斑,很多客户第一反应就是切削液问题,但发黑分为腐蚀变色、高温氧化、铝粉附着污染三类,需要分开排查:
一、核心发黑原因
1、切削液选型不匹配(最常见)
普通钢用切削液 pH 偏高(>9.2),强碱性会破坏铝材表面氧化保护膜,直接腐蚀铝基体,形成灰黑色腐蚀斑;切削液含活性硫、氯系极压添加剂,切削高温下和铝发生化学反应,生成黑色硫化铝附着物。
✅铝材适配切削液标准:pH 控制 8.0–8.8,选用专用铝缓蚀配方、非活性硫体系的半合成 / 全合成切削液,不要拿钢件切削液混用。
2、切削液槽液状态失控
• 浓度过低:缓蚀、护色成分不足,铝表面失去防护,加工后很快氧化发黑;浓度过高,碱性叠加同样腐蚀铝材
• 水质问题:自来水氯离子高、硬水,会加速铝点蚀发黑;铝粉长期沉积在液槽,铝离子富集,破坏切削液稳定,形成铝皂泥垢附着工件
• 长期不换液、过滤差:细菌滋生、液槽脏污,悬浮铝微粉蹭在加工表面,形成可擦除的黑灰(这种不是腐蚀,只是粉尘污染)
3、切削热与工艺参数问题(精雕、钻攻高速加工高发)
精雕机、钻攻机主轴转速高、进给快,如果冷却流量不足、喷嘴没有对准切削刃口,局部瞬间高温,铝表层被高温氧化,生成黑色氧化铝层,往往伴随粘刀、积屑瘤。
积屑瘤不断脱落刮擦工件,划痕位置更容易发热氧化,形成条状黑印,6061、7075 精加工尤其明显。
4、后处理存放因素(加工出来光亮,放一会变黑)
加工完成后工件表面残留切削液,没有及时吹扫、清洗、吹干,潮湿残液持续腐蚀;铝件和铁、铜工装混放,产生电偶腐蚀,出现局部黑斑。压铸铝 ADC12 合金元素多,比 6061 更容易出现这类变色。
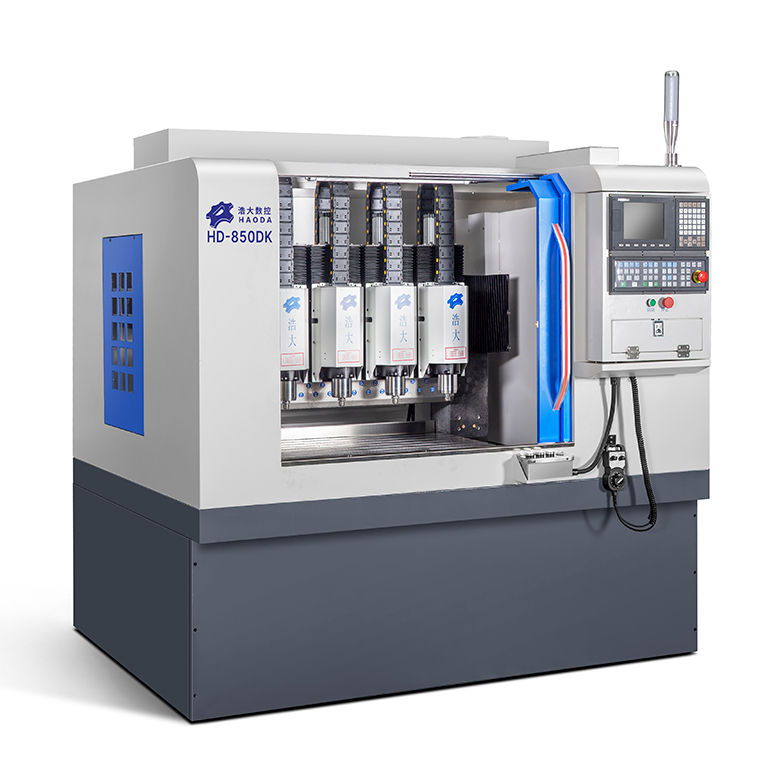
二、浩大数控设备配套改善方案(精雕 / 雕铣 / 钻攻机落地)
1. 切削液更换与管控
更换铝合金专用切削液;配液优先软水,每天用折光仪检测浓度,定期测 pH;加装过滤机、油雾分离器,及时滤除铝微粉,定期清槽。
2. 机床冷却优化
检查精雕 / 钻攻机冷却管路、喷嘴角度,保证切削区域持续冲液;高速精加工,适当降低单刀切削量,控制切削温度,减少积屑瘤。
3. 刀具配套调整
铝加工选用高光铝用铣刀、金刚石刀,刀具前角加大、刃口抛光,减少粘铝;粘刀会持续带来高温发黑恶性循环。
4. 加工后流程规范
加工后立刻用气枪吹净残液,要求高的产品做漂洗 + 烘干;工件单独存放,避免异种金属接触。
三、快速区分小技巧(方便客户自查)
• 黑斑可以白布擦掉:铝粉泥垢污染,重点改善过滤、冲屑
• 黑斑擦不掉、浸入表层:腐蚀氧化,优先查切削液 pH、添加剂配方
• 走刀轨迹上连续发黑:高温 + 积屑瘤,调转速进给、冷却、刀具
四、文末小结
在浩大数控精雕机、雕铣机、钻攻机做铝件精密加工,发黑问题是切削液配方、槽液管理、冷却工艺、后处理共同影响的结果,优先选用铝材专用低碱切削液、做好过滤控温,就能稳定保证铝件高光表面效果,降低报废率。
上一篇:精雕 / 雕铣 / 多头机 半罩与全罩防护区别及优缺点?
下一篇:没有了!


 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}